در این مقاله قصد داریم چند مورد از عیوب و اشکالات در صنعت ریخته گری را به شما معرفی کنیم با ما همراه باشید!
بررسي انواع عیوب ریخته گری در قطعات آلومینیومي ریختگي تحت فشار وبررسي جلوگیری از ان
عيب سرد جوشی
سردجوشي عبارت است از برخورد دو جبهه از فلز مذاب اکسید شده که باعث ناپیوستگي در قطعه ریخته شده مي شود . در صورتي که انجماد فلز خیلي پیشرفته باشد اتصال دو جبهه مذاب بطور کامل انجام شده و سردجوشي به صورت کشیدگي در قطعه ظاهر مي شود .
نحوه ايجاد عيب سرد جوشی
سردجوشي نتیجه تقسیم شدن موج مذاب در طول پر شدن قالب مي باشد این تقسیم شدن مي تواند در اثر وجود یک مانع در راه عبور مذاب پین یا ماهیچه باشد و یا در اثر یک انسداد ناشي از جاری شدن به صورت جت مي باشد حضور اکسید در فلز مذاب قبل از ریخته گری پدیده سردجوشي را شدیدتر مي نماید
عیب نیامد
نیامد عیبي است که در اثر نرسیدن مذاب به قسمت هایي از قطعه ایجاد مي شود این عیب مي تواند در نواحي نازک قطعه ایجاد شود و از نظر ظاهری به عیوب ریخته گری و عیب سردجوشي شبیه است.
نحوه ایجاد عیب نیامد
عیب نیامد نتیجه تقسیم شدن جبهه مذاب در حین پر شدن قالب است فلز خیلي سرد بوده و یا زمان پر شدن قالب خیلي طولانی مي باشد و یا حتي ممکن است جهت حرکت مذاب در قالب در حین پرشدن قالب نامناسب باشد به طوری که مذاب مسیر طولانی را برای رسیدن به هدف بپیماید در این حال قبل از اینکه قالب توسط مذاب پر شود انجماد آغاز شده و نیامد ایجاد مي شود.
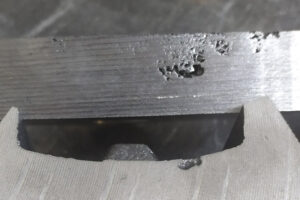
عيب مک هاي گازي
این مورد از عیوب ریخته گری به صورت مک هایي با دیواره صاف ظاهر مي شود که شکل کروی داشته و با سطح خارجي نیز ارتباطي ندارند سطح داخلي این مک ها معمولا براق بوده اما گاهي ممکن است تا حدودی اکسیده نیز شده باشد که بستگي به منشأ ایجاد مک ها دارد.
نحوه ايجاد عيب مک هاي گازی
- حبس هوا در حین پر شدن قالب : پرشدن قالب های ریخته گری تحت فشار معمولا به صورت تالطمي انجام شده و این
تلاطم باعث حبس هوا در قالب مي شود - حبس هوا در محفظه نگهدارنده مذاب : در ماشین های محفظه سرد در هنگام اولین فاز تزریق ذوب هوا مي تواند وارد
مذاب شده و در هنگام پر شدن قالب هوا در بخش های زیادی از مذاب محبوس گردد - حبس هوا در محفظه نگهدارنده مذاب : در ماشین های محفظه سرد در هنگام اولین فاز تزریق ذوب هوا مي تواند وارد
مذاب شده و در هنگام پر شدن قالب هوا در بخش های زیادی از مذاب محبوس گردد - حبس گاز در محفظه سیلندر تزریق : این حالت در اثر تبخیر و یا تجزیه ماده حالل موجود در روانساز پیستون ایجاد مي شود در نتیجه در هنگام ورود مذاب به این قسمت ها باید ماده روانساز به صورت خشک باشد
- حبس گاز از طریق مواد مذاب : همان فرآیند ذکر شده در فوق مي باشد که ناشي از تبخیر ناقص روانساز قالب و یا تجزیه
آن هنگام رسیدن مذاب مي باشد
عيب مک هاي انقباضی
در عیوب ریخته گری مک های انقباض به صورت حفره با فرم و اندازه متغیر مي باشند این مک ها بر عکس مک و حفره های گازی سطوح صاف و براق نداشته و کم و بیش حالت کندگي و سطوح دندریتي دارند .
نحوه ايجاد عيب مک هاي انقباضی
در هنگام انجماد فلز دچار انقباض حجمي گردیده و در صورت عدم وجود فلز مذاب جبران کننده انقباض ، این انقباض به
صورت یک یا چند حفره ظاهر مي گردد این حفره ها مي توانند در سطح قطعات ریختگي ظاهر شوند مثال در مواردی که
مذاب در شمش ریزی منجمد مي شود و یا برعکس به صورت بسته در داخل قطعه محبوس گردند که معمولا در ریخته
گری تحت فشار مشاهده مي شود
عيب آبلگی
بررسي روش هاي جلوگيري از ايجاد عیوب ریخته گری در قطعات آلومينيومي ريختگي تحت فشار مشکالت تزریق : مشکالت مربوط به تزریق مذاب منجر به ایجاد ترک در حد قابل توجهي مي شوند به خصوص هنگامي که بیرون اندازه ها به طور موضعي روی قطعه فشار بررسي
طريقه ايجاد عيب آبلگی
روش ایجاد آبلگي همانند ایجاد عیب حفره های گازی (که یکی از عیوب ریخته گری می باشد) است ولي در این مورد آزاد شدن هیدروژن حل شده بر خالف ایجاد
حفره های گازی ، به صورت غیر کافي انجام مي گیرد در این حال در صورتي که درجه حرارت قطعه در هنگام باز کردن قالب
بیش از حد بالا باشد مقاومت مکانیکي آلیاژ بسیار ضعیف بوده و حفره های گازی ایجاد شده تحت فشار فوق العاده قوی موجب
تغییر شکل قطعه در نواحي نزدیک سطح مي شوند.
عيب مک هاي سوزنی
ریز مک های سطحي به صورت سوراخ های بسیار ریز چند صدم میلي متر و اغلب به صورت گروهي مشاهده مي گردند .
روش هاي جلوگيري از ايجاد عيوب در قطعات آلومينيومي ريختگي تحت فشار
مشکالت تزریق: عیوب ریخته گری مربوط به تزریق مذاب منجر به ایجاد ترک در حد قابل توجهي مي شوند به خصوص هنگامي که بیرون اندازه ها به طور موضعي روی قطعه فشار وارد کرده و قطعات هنگام خروج دچار تغییر شکل شوند در این حال فشار زیادی بر قطعات وارد شده و منجر به شکست یا ایجاد ترک مي گردد جهت حل این عیب سه راه حل وجود دارد:
- کوتاه کردن بیرون اندازه ها
- افزایش ضخامت راهگاه در محل تماس با قطعه
- بازبیني نحوه توزیع بیرون اندازه ها روی قطعه و یا افزایش قطر آنها
سخن آخر
در تمام تبادل نظرهایي که در هر کارخانه یا کارگاه معین بین افراد صورت مي گیرد بین کارخانه و فروشندگان ، و بین
کارخانه با سایر کارخانه ها مشکالت بزرگ زیادی مي تواند به دلیل تفاوت در نوع تعریف و فهم هر یک از طرف ها از عیوب ریخته گری
ایجاد شود.
نمونه های زیادی وجود دارد که یک اپراتور یا متصدی کنترل کیفي موردی را به عنوان عیب تعریف کند در حالي که این یک
عیب نیست.


بدون دیدگاه