موضوع: پارامتر موثر بر تشکیل ترک های سطحی
مقدمه
در رابطه با پارامتر موثر بر تشکیل ترک های سطحی می توان به فرآیند ریخته گري مداوم فولاد از چند دهه گذشته به دلیل مزایاي منحصر به فردي نظیر هزینه هاي کم و قابلیت تولید محصولاتی با کیفیت بالا به طور گستردهاي در صنعت فولاد مورد استفاده قرار گرفته
اشاره کرد.
این فرآیند با استفاده از ترکیب سرمایش توسط قالب، افشانک هاي آبی و خنک سازي از طریق
تشعشع، قادر به خروج سریع حرارت است. اما سرمایش سریع میتواند شیب دمایی حاصل در پوسته
جامد را به سرعت تغییر داده و به دلیل انقباض و انبساط پوسته، کرنشهاي حرارتی را در آن ایجاد نماید.
تحت شرایط خاصی، شماري از عیوب میتوانند تشکیل شوند. لذا تشکیل ترك به خصوص ترک هاي
طولی منقطع اساساً یک معضل در فرآیند ریخته گري مداوم فولاد شناخته شده است؛ زیرا این ترك در
معرض هوا قرار داشته و سطوح آن به راحتی اکسید می شود.
بحث درباره موضوع پارامتر موثر بر تشکیل ترک های سطحی
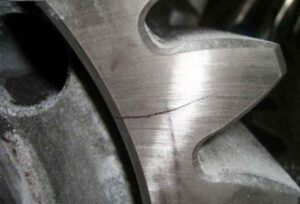
مکانیزم ایجاد و انتشار ترك بر روي سطح محصولات ریخته گري مداوم همانند مکانیزم تشکیل ترك
در فرآیند ریختهگري معمولی می باشد؛ با این تفاوت که در فرآیند ریختهگري مداوم به دلیل سرعت
ریخته گري بالاتر، زمینه تشکیل تركهاي سطحی مساعدتر است. ترک های سطحی ممکن است روي وجوه عریض، وجوه باریک یا گوشه
محصولات ریختهگري مداوم تشکیل شوند اما در بازرسی چشمی نمایان نیستند مگر اینکه سطح محصول صیقل داده شود.
این عیوب ممکن است دهها میلیمتر طول داشته باشند و بطور کلی مرزدانه هاي آستنیت
را دنبال کنند.
پارامتر موثر بر تشکیل ترک های سطحی بر روي محصولات ریخته گري مداوم طی سه مرحله زیر صورت
میگیرد:
1.جوانه زنی ترک:
در فرآیند ریختهگري مداوم، در اثر برخورد مذاب با دیواره سرد قالب، لایه انجمادي در اطراف مذاب شکل میگیرد. ضخامت این لایه در فاصله 10 سانتیمتري از سطح آزاد مذاب به چیزي حدود 1 میلیمتر میرسد.
2.رشد و اشاعه جوانه هاي ترک:
ضمن حرکت لایه انجمادي به طرف پایین،
ضخامت پوسته انجمادي افزایش یافته و مقاومت حرارتی در این لایه متمرکز میگردد. دماي پوسته
کاهش یافته وبدین صورت اصطکاك افزایش یافته و منجربه ایجاد تركهاي طولی اولیه میشود.
3.رشد و اشاعه تركهاي سطحی ثانویه:
تقریباً %75 از تركهاي سطحی اولیه پس از عبور از نواحی
صافکننده و کشاننده تغییر محسوسی در طول آنها رخ نمیدهد.
حال در زیر به بررسی عوامل مختلف در پارامتر موثر بر تشکیل ترک های سطحی میپردازیم:
اثر ترکیب شیمیایی:
فولادهایی با مقادیر کربن حدود
%0/07-0/18 به طور خاصی حساس به تشکیل ترک هستند. یکی از دلایل ایجاد ترك در این محدوده
کربن، انقباض شدید فولاد در اثر تحول فازي پریتکتیک در طول انجماد است.
این انقباض کرنشهاي کششی را که کرنش حرارتی نامیده میشود در جبهه انجماد ایجاد میکنند. همراه با سایر کرنشهاي کششی (ناشی از بالجینگ، صافکننده و غیره)، کرنش حرارتی ممکن است منجر به تولید تنشهایی بیشتر از تنش بحرانی براي ایجاد ترك گردد. اختلاف نظرهایی در مورد مقدار کربن بحرانی براي ترك
خوردگی طولی وجود دارد که به دلیل تأثیر عناصر آلیاژي و شرایط عملیاتی یا خصوصیات ماشین ریخته گري مداوم بر محدوده پریتکتیک است.
اثر شرایط و پارامترهاي ریخته گري:
اثر شرایط و پارامتر موثر بر تشکیل ترک های سطحی: بطور کلی با افزایش سرعت ریخته گري تشکیل ترك طولی
افزایش مییابد. افزایش تركهاي طولی ناشی از افزایش سرعت ریخته گري ممکن است مربوط به
کاهش مصرف پودر قالب باشد که این عامل، با کاهش در ضخامت متوسط پودر بین قالب و شمش
همراه است.
در نتیجه با توجه به پیچیدگی انتقال حرارت در قالب، با کاهش مصرف پودر شار حرارتی در
قالب افزایش مییابد. به طور کلی افزایش سرعت ریختهگري میتواند سبب افزایش شار حرارتی در
ناحیه سطح آزاد مذاب، تلاطم زیاد سطح آزاد مذاب و انجماد ناپایدار، غیریکنواختی موضعی در رشد
پوسته انجمادي و گرم شدن موضعی نواحی نازك و نتیجتاً تشکلیل تركهاي طولی و پارگی شود.
نتیجه گیری
برخی راهکارهاي جلوگیري از تشکیل ترك در فرآیند ریخته گري مداوم به شرح زیر میباشد:
1.ترکیب شیمیایی: پیشنهاد میگردد که به منظور حداقل نمودن تشکیل ترك در حین ریخته گري،
ترکیب شیمیایی به گونهاي انتخاب شود که رفتار داکتیلیته گرم در فرآیند تولید محصول نهایی حداکثر
گردد.
2.پودر قالب: طراحی فلاکس قالب متناسب با سرعت ریختهگري است. به عبارتی دیگر فلاکس
قالبی که دماي تبلور بالایی دارد مناسبتر میباشد.
3.پارامتر موثر بر تشکیل ترک های سطحی: حداقل نمودن انتقال حرارت توسط مستقیم نمودن مجراي نازل و بهینه سازي
عمق غوطهوري آن. کنترل فوق گداز و سرمایش ثانویه جهت کاهش انجماد دندریتی و فواصل بین آنها.
کنترل سرعت ریخته گري جهت کاهش نوسان و تلاطم سطح آزاد مذاب قالب، اصطکاك در فصل
مشترك پوسته در حال انجماد و قالب و غیریکنواختی موضعی در رشد پوسته انجمادي که میتواند منجر
به گرم شدن موضعی نواحی نازك پوسته شود.
4.قالب: عدم استفاده از قالبی با شیب ثابت خصوصاً در سرعت هاي ریخته گري بالا و ریخته گري
فولادهاي پریتکتیکی.
5.خنک کننده ثانویه: جلوگیري از گرم شدن مجدد شاخه زیر افشانک ها جهت جلوگیري از ایجاد
تنش کششی داخلی و ترك هاي گرم با جلوگیري از گرفتگی نازلها و کنترل فوق گداز و سرعت
ریخته گري، کنترل هم محوري خنک کننده ثانویه و قالب.


بدون دیدگاه